DoorEJS-industrie
- Begin met de defecten en operationele gegevens, niet met een beloofde outputverhoging.
- Afzonderlijke problemen met smelten, mengen, aanvoeren en mechanische slijtage.
- Specificeer de hoofdvlucht en de barrièrevlucht onafhankelijk van elkaar op de tekening.
- Stem het voorstel af op het geïnstalleerde vat, het toevoersysteem en de beschikbare werklengte.
- Accepteer de vervanging op een stabiele productie volgens de specificaties binnen het overeengekomen bedrijfsbereik.
Hoe conventionele schroeven en barrièreschroeven omgaan met smelten
Een conventionele driezoneschroef heeft voedings-, overgangs- en doseersecties. In het overgangsgedeelte delen het vaste materiaal en de ophopende smelt het hoofdkanaal. Een barrièreschroef voegt een secundaire vleugel toe die een deel van de smeltsectie verdeelt in vaste stoffen en smeltkanalen. De smelt gaat over de ondersneden barrière naar het smeltkanaal terwijl de vaste stoffen door hun eigen kanaal gaan.Rauwendaal's barrièreschroef-uitlegbeschrijft deze scheiding en de veranderende kanaalindeling langs het barrièregedeelte.
Dat onderscheid identificeert een ontwerpmethode, en niet een automatische prestatierangschikking. De geometrie moet nog steeds passen bij het materiaal dat de machine binnenkomt en de productie-eisen. DeVergelijking van SHS-extrusietrainingbehandelt schroefontwerp als een compromis tussen weekmakend vermogen en zachte verwerking, en beschrijft zowel conventionele als barrière-architecturen.
Als de huidige schroef binnen het vereiste werkingsbereik een acceptabel product produceert, documenteer dan die basislijn voordat u de architectuur ervan wijzigt. Als de kwaliteit alleen maar verslechtert naarmate het gevraagde tarief stijgt, registreer dan waar de verslechtering begint en welke proceswaarden daarmee veranderen. Dat bewijs maakt een ontwerpdiscussie nuttig; de woorden “hoge output” niet.
DeEJS kopersgids voor extruderschroefcilindersomvat het bredere specificatie- en vervangingsproces. Deze vergelijking betreft conventionele en barrière-ontwerpen met enkele schroef, niet de keuze tussen machines met enkele of dubbele schroef.
Lees de barrièrevrijheid afzonderlijk van de hoofdvluchtklaring
Twee dimensies hebben aparte namen nodig. De speling van de hoofdvlucht is de opening tussen de buitendiameter van een hoofdvlucht en de boring van de loop. De doorgang bij de barrièrevlucht is de opening boven de secundaire vlucht. Bij een typische ondersneden barrièreopstelling heeft de secundaire vleugel een kleinere buitendiameter, waardoor smelt er overheen kan stromen. Dit zijn verschillende kenmerken en moeten verschillende tekeningbijschriften hebben.
Voor een concentrische maatvergelijking is de radiale speling:
Radiale speling = (diameter cilinderboring - relevante vluchtdiameter) / 2
Deze berekening beschrijft de nominale relatie tussen de diameters. Het bepaalt niet de kleinste lokale opening in een excentrische, beschadigde of verkeerd uitgelijnde constructie, of de loopspeling bij verwerkingstemperatuur.
Een maatvoorbeeld, geen bewerkingsadvies
Ga uit van een cilinderboring van 90,10 mm, een hoofdvluchtdiameter van 90,00 mm en een barrièrevluchtdiameter van 89,30 mm op de te vergelijken locatie. De resulterende radiale speling van de hoofdvlucht is 0,05 mm; de radiale speling tussen de barrière en de vlucht bedraagt 0,40 mm. Deze veronderstelde waarden verklaren de rekenkunde en zijn geen gespecificeerde toleranties voor een EJS-product.
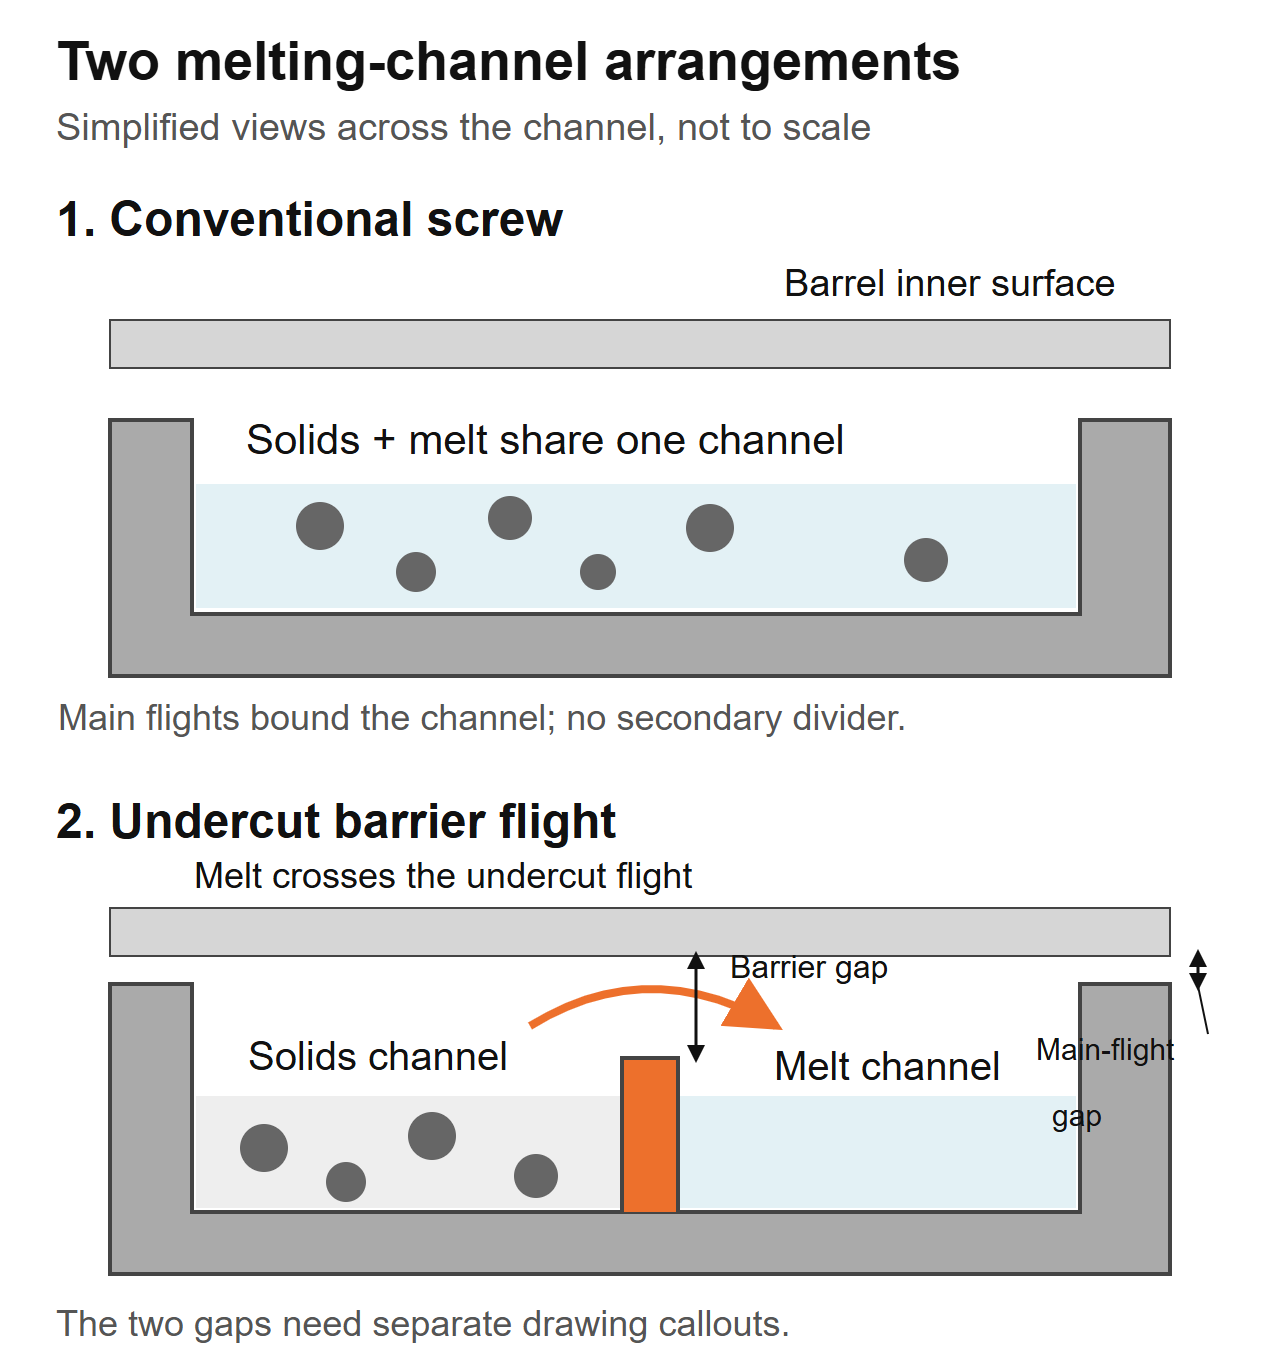 Vereenvoudigde weergaven over meerdere kanalen, geen productiesecties. De doorgang voor de barrièrevlucht en de doorgang voor de hoofdvlucht zijn afzonderlijke tekenkenmerken; In dit diagram worden geen afmetingen gespecificeerd.
Een citaat waarin alleen “vluchtklaring” wordt vermeld, is dubbelzinnig voor deze geometrie. Vraag welke vlucht, welke axiale locatie en of de waarde radiaal of diametraal is. Maak ook onderscheid tussen de nominale afmetingen van nieuwe onderdelen en de huidige slijtagemetingen. Meet niet de ene vlucht en neem aan dat deze de andere beschrijft.
De ontwerper moet de werkafstanden voor de eigenlijke hars en machine specificeren. Een kleinere slagboomdoorgang is niet automatisch beter, en een grotere is niet automatisch veiliger. Houd de goedgekeurde geometrie en inspectiemethode bij elkaar in plaats van een nummer van een andere extruder over te nemen.
Een barrièresectie en een mengsectie lossen verschillende problemen op
Smelten en mengen verdienen aparte controles. Een barrièresectie beheert de overgang van vast naar smelt. Een stroomafwaartse menger werkt aan de uniformiteit of dispersie van de smelt, afhankelijk van zijn geometrie. Een schroef kan beide bevatten, waardoor ‘barrière- of mengschroef’ vaak een onvolledige keuze is.
van RauwendaalBeschrijving CRD-barrièreschroefbespreekt expliciet het toevoegen van een stroomafwaartse menger omdat de barrièresectie alleen niet voor de vereiste distributieve menging zorgt. Dat is een reden om elke functie te specificeren, en niet om aan te nemen dat EJS dat eigen ontwerp gebruikt.
DeEJS-mengsectiegidsonderscheidt Maddock-, Pineapple- en Saxton-elementen. Gebruik het om de gewenste mengactie te bespreken nadat u het defect heeft geïdentificeerd. Een bekende mixernaam heeft nog steeds een tekening en een bedieningscontext nodig.
Vermijd het toewijzen van een nieuwe schroef alleen op het uiterlijk. “Gel” en “fisheye” zijn productbeschrijvingen, geen bevestigde oorzaak. Een vreemd deeltje of afgebroken materiaal mag niet worden behandeld als gewoon niet-smeltmateriaal dat door een nieuw smeltgedeelte noodzakelijkerwijs zal worden verwijderd.
Vraag een voorstel om de smeltsectie en de mengsectie afzonderlijk te identificeren, inclusief hun locaties en beoogde functies. Als beide veranderen, evalueert de productieproef de volledige schroef. Het kan het voordeel van de barrièrevlucht niet isoleren van het voordeel van de mixer zonder een passende vergelijking.
Stel vast of de leiding daadwerkelijk smeltbeperkt is
Begin met de huidige goedgekeurde opstelling en een stabiele referentierun. Gebruik voor de vergelijking dezelfde harskwaliteit, bereidingsprocedure, meng-, matrijs- en zeefopstelling. Identificeer welke productcontrole de bedrijfssnelheid beperkt: zichtbare defecten, dimensionale variatie, smelttemperatuur, schijfbelasting of een stroomafwaartse vereiste.
Leg binnen de bedieningsinstructies en veilige grenzen van de machineleverancier het proces vast op afgesproken productiepunten. Verhoog de snelheid niet uitsluitend om een storing te veroorzaken. Verzamel getimede output, werkelijke smelttemperatuur, druk, schroefsnelheid, aandrijfbelasting en productkwaliteitsresultaten over dezelfde bemonsteringsintervallen.
Definieer het probleem in termen die de ontwerper kan gebruiken
“Unmelt verschijnt wanneer we deze kwaliteit op dit bedrijfspunt uitvoeren” is een nuttige startverklaring als de monsters en gegevens dit ondersteunen. “We hebben 30% meer output nodig” is een doelstelling, en geen verklaring voor wat die output vandaag de dag verhindert. Bewaar het doel en de gediagnosticeerde beperking in aparte velden.
De afwegingen zijn reëel. AOptimalisatiestudie uit 2023 door Gaspar-Cunha en collega'svergeleek conventionele en Maillefer-barrièreontwerpen voor LDPE en PP. In de gemodelleerde gevallen waren barrièreontwerpen over het algemeen voordelig voor LDPE, terwijl beide architecturen haalbaar waren voor PP. Dit waren numerieke ontwerpvergelijkingen, geen EJS-productietests of een aanbeveling voor elke kwaliteit van beide polymeren.
Gebruik dat onderscheid bij de beoordeling van leveranciersclaims. Vraag resultaten op onder relevante omstandigheden, waarbij de volledige geometrie wordt geïdentificeerd, in plaats van te accepteren dat ‘barrièreschroeven beter zijn’ als bewijs voor uw lijn.
De fabrieksvraag: wat is er veranderd aan de trechter?
Bij een EJS-vervangingsaanvraag was de geïnstalleerde specificatie 90 mm, 30:1 L/D en 3:1 compressieverhouding. De lijn had een stijgende matrijsdruk en een inconsistente wanddikte. Het oorspronkelijke verzoek was om een zogenaamd versleten schroef te kopiëren. We vroegen wat er nu in de trechter terechtkwam vergeleken met de oorspronkelijke opstelling: de plant was begonnen zijn eigen randresten in het voer te mengen. Onsgepubliceerde winkelnotitiesbeschrijf waarom die wijziging deel moest uitmaken van de vervangingsspecificatie.
Die vraag hoort vroeg in elke conventionele-tot-barrière-discussie thuis. Registreer of het voer korrels, vlokken of gemalen materiaal bevat en hoe het mengsel de keel bereikt. “Hetzelfde polymeer” bewijst niet dat de voeding hetzelfde is.
Zet de feedbeschrijving om in een bruikbare specificatie
Verzamel een representatief monster en identificeer de bron ervan. Let op de spreiding van de deeltjesgrootte, de vorm, de mengmethode en of de verhouding tijdens de run verandert. Als u de losse bulkdichtheid meet, zorg er dan voor dat de container en de vulmethode consistent zijn. Een vrij gegoten monster en een verdicht monster zijn verschillende metingen.
Geef aan of het geïnstalleerde vat een toevoergedeelte met gladde loop of gegroefd heeft en beschrijf eventuele gecontroleerde toevoer- of toevoerondersteunende apparatuur. Vraag het schroefvoorstel om de voedingstoestand te identificeren die het voorstel veronderstelt. Ga er niet van uit dat een ontwerp dat bedoeld is voor het ene voersysteem een gelijkwaardige vervanging is voor een ander.
Voor een fabrieksbeoordeling moeten de tekening en de materiaalbeschrijving samen aankomen. Een tekening kan de mechanische omhulling vaststellen, maar kan geen voedingsverandering beschrijven die plaatsvond nadat de schroef was geïnstalleerd. Omgekeerd vormen foto's van onregelmatig voer geen geschikt kanaalprofiel of barrièredoorgang.
Scheid ook de slijtagevereisten van de smeltgeometrie. Vulstoffen, additieven en vervuilingsgeschiedenis horen thuis in de discussie over oppervlaktebehandeling. DeEJS-materialengidsheeft betrekking op dat besluit. Het wijzigen van de schroefarchitectuur lost niet automatisch een verkeerd gespecificeerd werkoppervlak op.
Past een barrièreschroef op uw bestaande extruder?
Een voorgestelde retrofit moet twee beoordelingen doorstaan: mechanische pasvorm en procesgeschiktheid. Het passeren van de eerste vestigt niet de tweede. De cilinder- en aandrijfverbinding kan fysiek een schroef accepteren, terwijl de geometrie ervan ongeschikt blijft voor het voedings- of werkbereik.
Vergelijk tekeningen met het geïnstalleerde merk, niet alleen met de modelnaam. Bepaal de bruikbare vluchtlengte, het profiel van de loopboring, de aansluiting aan het aandrijfeinde, de details van het afvoereinde en de positie van de invoeropening. Voeg eventuele ontluchtings- of andere kenmerken van de cilinder toe waarbij de schroef moet passen. Houd de maatconventies van de machinefabrikant zichtbaar.
Ga er niet van uit dat een grotere L/D kan worden geleverd als een gewone drop-in-upgrade. De beschikbare werklengte moet geschikt zijn voor de invoer-, barrière- en stroomafwaartse secties. Zie deEJS L/D en compressieverhoudingsgeleiderwaarom deze kopverhoudingen belangrijke profieldetails niet gespecificeerd laten.
Inspecteer de loop voordat u toestemming geeft voor vervanging met alleen een schroef. De huidige boringafmetingen zijn van belang voor zowel de pasvorm als de discussie over de speling. Volg de goedgekeurde inspectieprocedure in plaats van één universele vervangingslimiet toe te wijzen. DeEJS-levensduurgidslegt uit hoe bijpassende componentmetingen die beslissing ondersteunen.
Specificeer de tekening, niet alleen ‘barrièreschroef’
De tekening moet de kenmerken identificeren die het voorgestelde ontwerp definiëren. Houd de revisie gekoppeld aan de offerte, materiaalspecificatie en keuringseisen. Anders kan een leverancier akkoord gaan met het woord ‘barrière’ zonder dat beide partijen het eens zijn over dezelfde geometrie.
Vraag naar het begin en het einde van het slagboomtraject, de hoofd- en slagboomdiameterprofielen, hun spoed of steek, vluchtbreedtes, kanaaldiepteprofielen en de overgang naar het stroomafwaartse gedeelte. Waar de kanalen in de lengte veranderen, identificeer de inspectiestations. Een enkele diameter of een enkel compressieverhoudingsgetal kan die informatie niet vervangen.
Wat we nodig hebben voor een EJS-vervangingsaanvraag
Onsextruder schroefcilinder productpaginabeschrijft vervangingswerk op maat en het bij de schroeftonnen meegeleverde keuringsrapport en materiaalcertificaat. Voor een ontwerpbeoordeling stuurt u de montagetekening en de voorgestelde revisie apart mee, samen met de procesvereiste. Dit geeft de discussie een afgebakend onderdeel en een afgebakende plicht.
Erbij betrekken:
- Machinemerk, model, referenties van geïnstalleerde componenten en mechanische tekeningen.
- Harskwaliteit, additieven, vulstofbelasting, voedingsvorm en bereidingswijze.
- Het bestaande profiel en de voorgestelde wijzigingen, inclusief eventuele mixer.
- Getimede uitvoer, toerental, werkelijke smelttemperatuur, druk en aflezingen van de aandrijving.
- Defecte monsters of foto's gekoppeld aan de geregistreerde werkingspunten.
- Overeenkomende schroef-/vatmetingen als bestaande componenten worden hergebruikt.
- Aan het productiegamma en de productcontroles moet de vervanging voldoen.
Laat inspectiedocumentatie geen vervanging worden voor een productieproef. Een maatrapport kan conformiteit met de goedgekeurde tekening aantonen; het bewijst niet dat de gekozen geometrie het procesprobleem oplost. De proef heeft eigen voorwaarden en acceptatiecriteria nodig.
DeEJS-pagina met enkele schroefcilinderis een nuttige productreferentie bij het opstellen van informatie over geïnstalleerde componenten. Dien de daadwerkelijke tekening en de plicht ter beoordeling in, in plaats van aan te nemen dat een generieke barrièreconfiguratie een bevestigde pasvorm is.

Beoordeel de proef op basis van aanvaardbare productie, temperatuur en energie
Maak overeenstemming over de acceptatiemethode voordat u een herzien ontwerp bestelt of in gebruik neemt. Gebruik dezelfde meetlocaties en een gedefinieerd stabiel productie-interval. Registreer het opstart- en opschoongedrag afzonderlijk van de steady-state-resultaten, zodat een eenvoudig opstarten geen onstabiel bedrijfsvenster verbergt.
Twee nuttige berekeningen zijn:
Specifiek vermogen = gemeten massavermogen (kg/u) / schroefsnelheid (tpm)
Specifieke elektrische energie = gemeten elektrisch vermogen (kW) / gemeten massaproductie (kg/u)
Het tweede resultaat heeft eenheden van kWh/kg. Geef de meetgrens aan: alleen-aandrijfvermogen en totaal lijnvermogen zijn verschillende grootheden. Het motorstroompercentage is geen directe meting van het elektrisch vermogen en mag niet in die formule worden opgenomen.
Een rekenkundig voorbeeld dat de afweging laat zien
Stel dat proef A 180 kg/u produceert bij 60 tpm met 54 kW gemeten op een gedefinieerde elektrische grens. Proef B produceert 210 kg/u bij 70 tpm met 70 kW op dezelfde grens. Deze veronderstelde waarden zijn een rekenvoorbeeld en geen EJS-project of een voorspelling voor beide schroefarchitectuur.
Proef B heeft een grotere massa-output, maar in dit voorbeeld een identieke specifieke output en een grotere specifieke elektrische energie. Productkwaliteit en smelttemperatuur zijn nog steeds nodig voordat we het een verbetering kunnen noemen. Rapporteer ook hoeveel van de gemeten productie de afgesproken productcontroles doorstaat.
Test relevante kwaliteiten en vereiste bedrijfspunten in plaats van alleen de gemakkelijkste demonstratierun te kiezen. Documentsnelheid, invoerconditie, druk, werkelijke smelttemperatuur, vermogensgrens en kwaliteit samen. Stuur dat record via deEJS-contactpaginabij het bespreken van een vervanging, is het doel dus een bruikbaar werkbereik in plaats van een geïsoleerd piekvermogen.
Veelgestelde vragen
Wat is het belangrijkste verschil tussen een barrière en een conventionele schroef?
Een conventionele enkele schroef met drie zones gebruikt één hoofdkanaal door het smeltgedeelte. Een barrièreschroef introduceert een secundaire vlucht om vaste stoffen en smeltkanalen te vormen. Voor de vergelijking zijn nog steeds de volledige profielen, materiaal- en bedrijfsomstandigheden nodig; de architectuurnaam alleen bepaalt niet welke vervanging aan de plicht voldoet.
Vervangt een barrièreschroef een mengsectie?
Niet automatisch. De barrièresectie regelt de smeltopstelling, terwijl een mixer zorgt voor de benodigde verdeling of dispersie in de smelt. Een schroef kan beide bevatten. Identificeer het defect en specificeer de beoogde functie van elke sectie in plaats van aan te nemen dat de barrièrevlucht elke vorm van vermenging biedt.
Zal een barrièreschroef meer output garanderen of alle gels elimineren?
Nee. Stel eerst de werkelijke beperking vast en identificeer eerst het defect. Een verandering in het smeltontwerp lost niet automatisch inconsistente toevoer, aangetast materiaal, vervuiling, slijtage, aandrijflimieten of stroomafwaartse beperkingen op. Vergelijk stabiele, acceptabele productie met temperatuur, druk en vermogen onder gedefinieerde proefomstandigheden.
Is de klaring bij de barrièrevlucht hetzelfde als de klaring bij de hoofdvlucht?
Nee. Bij een typische opstelling met ondersneden barrières heeft de secundaire vleugel een afzonderlijke diameter en een doorgang erboven. Identificeer de vlucht, de axiale positie en de radiale of diametrale conventie op de tekening. Berekeningen van de nominale diameter bepalen niet elke lokale of warmlopende opening in de geassembleerde machine.
Kan ik een conventionele schroef vervangen zonder de cilinder te vervangen?
Dat vereist een dimensionele en procesmatige evaluatie. Controleer het profiel en de staat van de cilinderboring, mechanische interfaces, werklengte, voedingsopstelling en bedrijfslimieten ten opzichte van de voorgestelde schroef. Een fysiek installeerbare schroef is niet noodzakelijkerwijs een geschikte procesvervanging, en er mag niet van worden uitgegaan dat een versleten cilinder overeenkomt met de originele tekening.
Welke informatie moet ik opsturen voor een vervangingsbeoordeling?
Verzend machinegegevens, geïnstalleerde en voorgestelde tekeningen, hars- en voedingsinformatie, bedrijfsgegevens, geïdentificeerde defecten en beschikbare schroef-/vatmetingen. Vermeld het vereiste productiebereik en de productkwaliteitscontroles. Houd de tekeningrevisie en proefomstandigheden expliciet, zodat geometrie, mechanische pasvorm en procesacceptatie afzonderlijk kunnen worden beoordeeld.