Rubberen schroeven met koude en warme voeding verschillen omdat ze onder verschillende omstandigheden verbinding krijgen. Een schroef met warme toevoer verwerkt rubber dat stroomopwaarts is opgewarmd; een koudtoevoerschroef moet ook werken en de binnenkomende voorraad opwarmen. Dat verandert de werklengte, kanaalgeometrie, mengvereisten en temperatuurregeling. Voor vervanging volgt u het toevoersysteem en de tekening van de geïnstalleerde machine voordat u een materiaalupgrade kiest. Het matchen van de schroefdiameter alleen garandeert niet dat een set met schroeven en cilinders goed zal passen of correct zal functioneren.
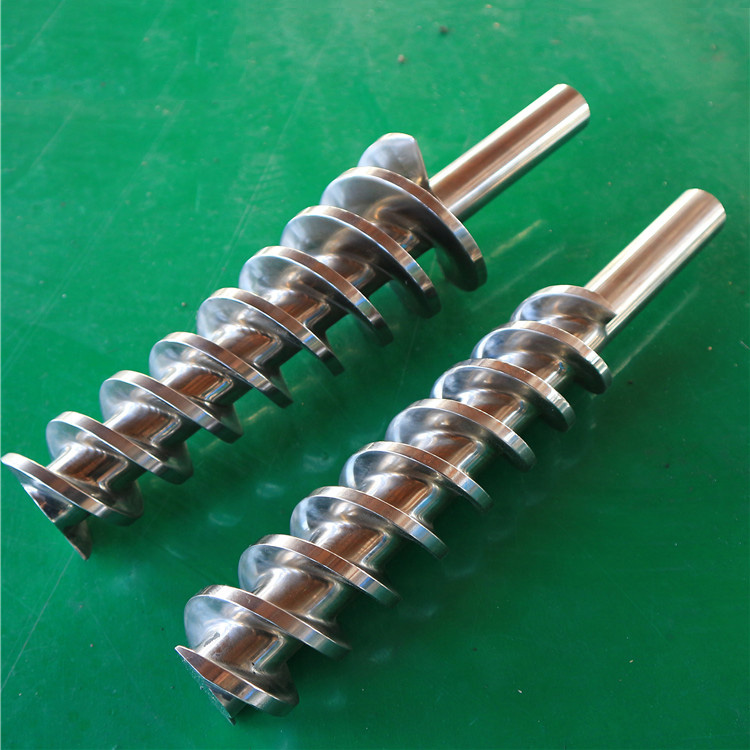
1. Wat verandert er tussen koudvoer en warmvoer?
Het onderscheid begint voordat het mengsel de schroef bereikt. Hot-feed rubber is al stroomopwaarts verwarmd en bewerkt. Koudvoermateriaal komt binnen op omgevingstemperatuur, zodat een groter deel van de opwarm- en homogeniseringstaak plaatsvindt in de rubberextruder. Geen van beide namen beschrijft een universele vattemperatuur of een bepaald eindproduct.Schmidt en Schöppner's rubber-extrusiestudieverklaart dit verschil tussen de twee voerconcepten.
| Koopvraag | Heetvoerschroef en vat | Koudtoevoerschroef en vat |
|---|---|---|
| Wat komt er in de invoeropening? | Verbinding bereid en stroomopwaarts opgewarmd | Voorgemengde voorraad op omgevingstemperatuur |
| Wat moet de schroef bereiken? | Transporteer, homogeniseer en bouw druk op van dat bereide voer | Neem de bouillon in, werk en verwarm hem, homogeniseer hem en bouw druk op |
| Welke lengte staat vermeld op de relevante productpagina van EJS? | L/D van 4:1 tot 6:1 | L/D vermeld als 15D tot 20D |
| Wat moet een vervanging behouden? | De werkelijke geometrie van voeding, schroef, cilinder en verbinding | Die interfaces, plus de geïnstalleerde meng- en temperatuurregelingsvoorzieningen |
| Wat moet het bestelde onderdeel identificeren? | Een goedgekeurde tekening gekoppeld aan de machine | Een goedgekeurde tekening gekoppeld aan de machine, inclusief eventuele pinconfiguratie |
De bovenstaande L/D-gegevens zijn afkomstig van EJShot-feed rubberen schroef-en-vat-paginaEnproductpagina voor koude voeding. Ze beschrijven de opties die op die pagina's worden gepubliceerd, en niet de verplichte industriële assortimenten of uitwisselbare standaardmaten.
Koud voeren betekent ook niet dat u een ongemengd recept voert en verwacht dat de schroef elke voorafgaande bereidingsoperatie zal vervangen. Beschrijf de geleverde voorraad: de formulering, fysieke vorm en toestand bij de invoeropening. Een vel vooraf samengesteld rubber, een onregelmatige strook en een verwarmde voedingsstroom zijn verschillende specificaties, zelfs als ze dezelfde polymeernaam delen.
Voor een bredere achtergrondinformatie over productfamilies, zie dekopersgids voor rubberen schroeven en cilinders. De kleinere taak hier is het definiëren van de hardware die op uw machine hoort.
2. Lees het schroefontwerp verder dan de L/D-verhouding
Het ontwerp van een rubberen extrusieschroef heeft meer details nodig dan een diameter en één verhouding. Twee schroeven kunnen een L/D-waarde delen, terwijl ze verschillen in spoed, kanaaldiepte, kerndiameter, vluchtopstelling en mengeigenschappen. Noteer het profiel langs het werkgedeelte in plaats van het te reduceren tot een enkel label, zoals 'koude schroef'.
Werklengte en totale lengte zijn verschillende afmetingen
Gebruik de in de tekening gedefinieerde werklengte bij het berekenen van L/D. Noteer de totale lengte afzonderlijk, samen met de details van de aandrijfschacht, schouders en punt. Een leverancier heeft zowel de verwerkingsgeometrie nodig als de kenmerken die het onderdeel lokaliseren en aandrijven.
Uitsluitend ter illustratie: ga uit van een constante schroefdiameter van 60 mm en definieer L als de werklengte. Bij L/D = 5 is L 300 mm. Bij L/D = 18 is L 1.080 mm. Dit zijn rekenkundige voorbeelden, geen EJS-modelafmetingen. Ze laten zien hoeveel informatie een ratio kan verbergen; ze bewijzen niet dat een van beide schroeven in een bepaalde loop past of een gespecificeerde output produceert.
De voedingstoestand verandert de taak van de schroef
Conceptvergelijking. Geef het daadwerkelijke werkprofiel en de machine-interfaces op.
WARME VOEDING
Voorverwarmde verbinding
Transporteren + homogeniseren + druk opbouwen.
De stroomopwaartse voorbereiding maakt deel uit van de voedingsvoorwaarde.
KOUDE VOER
Ambient, vooraf samengestelde voorraad
Innemen + werken en verwarmen + homogeniseren.
Lever vervolgens de compound af tegen stroomafwaartse weerstand.
De werklengte is niet de totale lengte
Alleen illustratieve rekenkunde. Ga uit van een constante diameter D = 60 mm en definieer L als de werklengte.
L/D = 5
L = 5×60 = 300mm
Het oranje segment vertegenwoordigt de werklengte.
L/D = 18
L = 18 × 60 = 1.080 mm
Het oranje segment vertegenwoordigt de werklengte.
Het grijze aandrijfschachtsymbool is apart en niet inbegrepen in de werklengte.
Vereenvoudigde illustratie, geen producttekening. Deze verhoudingen bewijzen geen geschiktheid, output of uitwisselbaarheid.
Beschrijf de kanalen en de bijpassende ton
Geef de axiale posities op waar het profiel verandert. Vermeld vluchtsteek, kerndiameter, kanaaldiepte en relevante vluchtdetails op de tekening. Als de oude extruderschroef versleten is, maak dan een onderscheid tussen de gemeten resterende afmetingen en de beoogde afmetingen van het nieuwe onderdeel. Door slijtage naar een vervangingstekening te kopiëren, blijft de verkeerde basislijn behouden.
EJS vermeldt ook afzonderlijkpin-type rubberen schroef-en-vat-producten. Ga er niet van uit dat elk ontwerp met koude toevoer dezelfde opstelling gebruikt. TROESTER'sproductassortiment rubber-extrusieomvat eveneens gladde en pin-type ontwerpen. Waar pennen worden geïnstalleerd, hebben de cilinderposities en de bijbehorende schroefgeometrie een bijpassende definitie nodig. Voor het verwijderen ervan of het vervangen van een gewone schroef is een ontwerpbeoordeling vereist, geen wijziging van de bestelbeschrijving.

3. Temperatuurregeling hoort bij de onderdeelspecificatie
De uitdrukking "extrusie met koude toevoer" identificeert de toestand van de binnenkomende voorraad. Het betekent niet dat de verbinding koud blijft. Mechanisch werken introduceert warmte, terwijl het temperatuurcontrolesysteem via de hardware warmte toevoegt of verwijdert. Behandel de aanvoertemperatuur, regelaarstreefwaarden en gemeten mengseltemperatuur als aparte registraties.
Dat onderscheid is van belang bij het vergelijken van een oude extrusieschroef met een voorgestelde vervanging. Een controllerdisplay beschrijft een gecontroleerde locatie of circuit. Het bepaalt op zichzelf niet de temperatuur van het rubber bij afvoer. Vermijd het accepteren van een prestatieclaim die alleen gebaseerd is op identieke controllerinstellingen.
TROESTER identificeert waterverwarmings-/koelingsunits in zijnGS-extruderdocumentatie met rubberen kabel. In de pin-type productbeschrijving van EJS wordt ook de warmwatercirculatie besproken. Deze voorbeelden laten zien waarom aansluitingen voor temperatuurregeling thuishoren in de specificatie; ze betekenen niet dat elke schroef en cilinder identieke interne doorgangen of watervereisten heeft.
| Artikel om op te nemen | Informatie die nodig is voor een vervangingsbeoordeling |
|---|---|
| Vullen bij de voeropening | Fysieke vorm en gemeten toestand van de inlaat, inclusief stroomopwaartse opwarming |
| Controle van de temperatuur van het vat | Zonegrenzen, circuitidentificatie, aansluitposities en de goedgekeurde bedrijfsvereisten |
| Schroeftemperatuurregelaar, indien aanwezig | Interne doorgangsregeling, verbindings-/draaikoppelingsinterface en de originele tekening |
| Samengestelde temperatuur | Meetlocatie, methode en stabiele loopconditie |
| Thermische beperking | De gespecificeerde verwerkingslimieten van de verbinding en ondersteunende leveranciers- of laboratoriuminformatie |
Thermische uniformiteit en materiaaluniformiteit zijn verschillende vragen. DePaderborn-onderzoekevalueert ze afzonderlijk en bespreekt lokale verwarming en verschroeiing. De resultaten ondersteunen het controleren van meer dan een gemiddelde temperatuur; ze bieden geen universele gebruikslimiet voor EPDM, NBR of elke SBR-formulering.
Voor de bestelde hardware geldt dat u de goedgekeurde koelingsindeling moet behouden, tenzij een gedocumenteerd herontwerp dit wijzigt. Leid geen interne passage af uit een externe foto. Temperatuurinstellingen en veilige bedrijfslimieten moeten afkomstig zijn uit de daadwerkelijke compound- en machineprocedure, en niet uit een vergelijkingsartikel.
4. Is koudvoer altijd sneller of energiezuiniger?
Een feedlabel is geen prestatiegarantie. Beoordeel een voorstel met een schroef en een cilinder ten opzichte van gekwalificeerde productie op basis van de daadwerkelijke compound en het gereedschap. Een hoger productiecijfer is alleen zinvol als het materiaal binnen de verwerkingsgrenzen blijft en het product aan dezelfde maat-, oppervlakte- en andere acceptatie-eisen voldoet.
Begin met het deel van het proces dat wordt vergeleken. Een opstelling met warme toevoer omvat voorbereiding stroomopwaarts van de extruder. Een vergelijking van koude voeding waarbij alleen de hoofdaandrijving wordt meegeteld, is niet direct vergelijkbaar met een totaal van warme voeding waarbij ook een warmhoudmolen wordt meegeteld, of omgekeerd. Op dezelfde manier is het vermogen op het typeplaatje van de schijf een capaciteitswaarde, en niet een meting van de verbruikte energie per aanvaardbare kilogram.
Gebruik een gemeenschappelijk vergelijkingsrecord:
- Dezelfde samenstellingsidentificatie, voervorm en bereidingsgeschiedenis.
- Hetzelfde product, matrijsindeling en afgesproken kwaliteitscriteria.
- Een stabiele looptijd, met records op het gebied van schroefsnelheid, druk en temperatuur.
- Gemeten energie voor een expliciet geïdentificeerde set apparatuur.
- Geaccepteerde productmassa, waarbij de afgekeurde productie afzonderlijk wordt geregistreerd.
Een praktische energiemaatregel isgemeten energie binnen de afgesproken grens (kWh) gedeeld door geaccepteerde productmassa (kg). Geef aan of de grens de stroomopwaartse opwarming, de extruder en hulpapparatuur voor temperatuurregeling omvat. Vergelijk het soort met het soort; voeg niet stilletjes apparatuur toe of verwijder deze tussen de twee records. Dit is een vergelijkingsmethode, geen EJS-claim over energiebesparing.
Voor vervangende kopers moet u eerst vaststellen of het de taak is om een bewezen specificatie te herstellen of het verwerkingsgedrag ervan te wijzigen. Het herstellen van versleten geometrie en het opnieuw ontwerpen van een schroef zijn verschillende projecten. De tweede heeft een overeengekomen proefbasis en acceptatielimieten nodig, en geen belofte die aan de woorden 'koude voeding' is verbonden.
5. Kies voor de compound en de geïnstalleerde lijn
Wanneer u een extruder voor rubber specificeert, begin dan met de voedingstoestand en de vereiste verwerkingstaak. Voeg bij het bestellen van de schroef en cilinder de mechanische beperkingen van de geïnstalleerde machine toe. Een toepassing zoals de productie van slangen, profielen of bandencomponenten is een nuttige achtergrond, maar identificeert niet op unieke wijze de vereiste hardware.
De productpagina's voor warme en koude invoer van EJS vermelden beide toepassingen van rubberproducten. Die overlap is een reden om de daadwerkelijke compound- en machine-informatie te verzenden in plaats van alleen een schroef te kiezen uit de naam van het eindproduct.
| Jouw situatie | Startbesluit | Bewijs om te verzenden |
|---|---|---|
| Onderdelen vervangen in een beproefde hot-feed-opstelling | Bewaar het gedocumenteerde feedconcept en de interfaces, tenzij een technische beoordeling een wijziging goedkeurt | Originele tekening, stroomopwaartse voedingstoestand, slijtagerecord en vervangingsdoelstelling |
| Vervanging van een koudtoevoerschroef en cilinder | Identificeer de geïnstalleerde kanaal-, meng- en temperatuurregelingsconfiguratie | Werkprofiel, vattekening, voerregeling en mengregistratie |
| Bestellen voor een pin-type vat | Definieer de schroef en de cilinder als bijpassende componenten | Pin-indeling, bijbehorende schroefkenmerken, sectie-identiteit en goedgekeurde spelingen |
| Wijziging van de compound- of vulstofbelading | Heropen het overzicht van de geometrie en het werkoppervlak | Oude en nieuwe formuleringsinformatie, verwerkingslimieten en waargenomen slijtage |
| Overweeg een wijziging van het voerconcept | Bekijk de volledige reeks getroffen interfaces en verwerkingsvereisten | Informatie over de machinecapaciteiten en een goedgekeurd ontwerpvoorstel, niet alleen een langere schroef |
De materiaalkeuze volgt deze definitie van de taak. Specificeer het basismateriaal en het werkoppervlak voor de schroef en de cilinder afzonderlijk, met het relevante samenstellings- en slijtagemechanisme in het achterhoofd. Een harder oppervlak corrigeert een niet passende toevoeropening of koelaansluiting niet. Demateriaalgids voor schroeven en vatenverklaart die afzonderlijke materiële beoordeling.
Houd onzekerheid in de aanvraag specifiek: een ongeïdentificeerde draad, een ontbrekende tekeningrevisie of een onbekende koelpassage kunnen worden onderzocht. "Geschikt voor rubber" is te breed om al deze vragen te beantwoorden.
6. Kunnen sets met warme en koude voeding worden uitgewisseld?
Beschouw gelijke schroefdiameters niet als goedkeuring om de sets uit te wisselen. De werklengte is slechts één compatibiliteitscontrole. Ook de aandrijvingsaansluiting, vatmontage, invoeropening en temperatuurregeling moeten overeenkomen met de geïnstalleerde machine. Als het project het voerconcept verandert, gaat de beoordeling verder dan de onderdelen die worden aangeschaft.
De volgende checklist is een manier om die beoordeling te organiseren. Het is geen vervanging voor de tekeningen van de machinefabrikant of een goedgekeurde installatieprocedure.
| Interface of functie | Wat te definiëren | Waarom het record ertoe doet |
|---|---|---|
| Einde aandrijving | Schachtafmetingen, spiebaan of spiebaan, schouders, aangrijpings- en rotatieconventie | Definieert hoe het onderdeel koppel lokaliseert en ontvangt |
| Montage op vat | Pilot/register, flens, boutpatroon, nulpunt en axiale positie | Verbindt de vervanging met de machinestructuur |
| Werkende sectie | Diameterdefinitie, werklengte, profielovergangen en relevante spelingen | Definieert het verwerkingspaar in plaats van één buitendimensie |
| Voeropening | Openingsvorm, positie en relatie tot elke invoerrol | Behoudt de geïnstalleerde voerinrichting |
| Aansluitingen voor temperatuurregeling | Poorten, circuitidentiteit en schroefaansluiting, indien aanwezig | Voorkomt dat een veronderstelde externe match een intern verschil verbergt |
| Pinnen, indien aanwezig | Positie, oriëntatie, geïnstalleerde geometrie en bijbehorende schroefkenmerken | Registreert een passend arrangement, niet alleen het aantal holes |
| Einde ontlading | Tip, pasvlak, flens of andere originele verbindingsdetails | Definieert de verbinding met het stroomafwaartse samenstel |
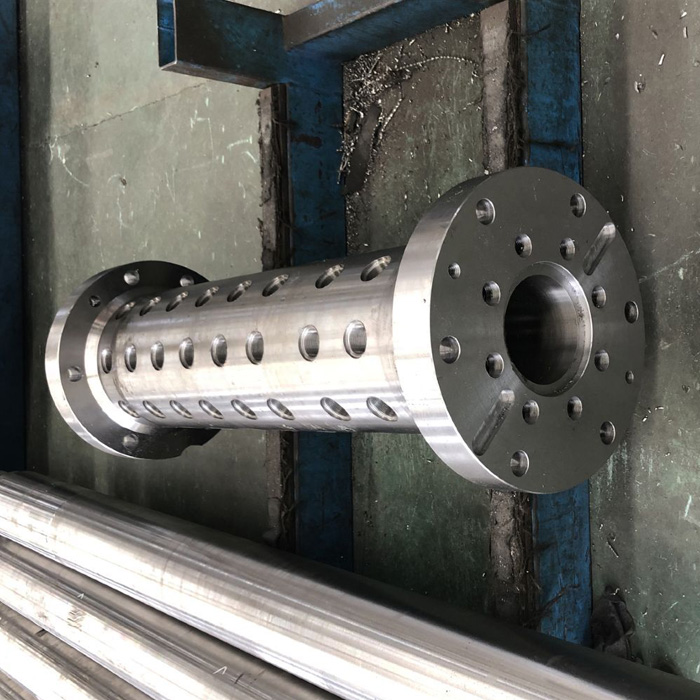
Voor een pin-barrel noteert u elke sectie en de richting ervan voordat u het specificatiepakket samenstelt. Een foto kan helpen bij het identificeren van de opstelling, maar kan niet bevestigen dat de geïnstalleerde pin indringt, het bijbehorende schroefomhulsel of de bedieningsruimte. Vraag deze definities afzonderlijk aan. De oorspronkelijk goedgekeurde geometrie moet een herhaalbestelling bepalen; een zichtbaar versleten exemplaar mag dit niet stilletjes vervangen.
7. Het EJS-fabrieksperspectief: definieer het paar vóór de materiaalupgrade
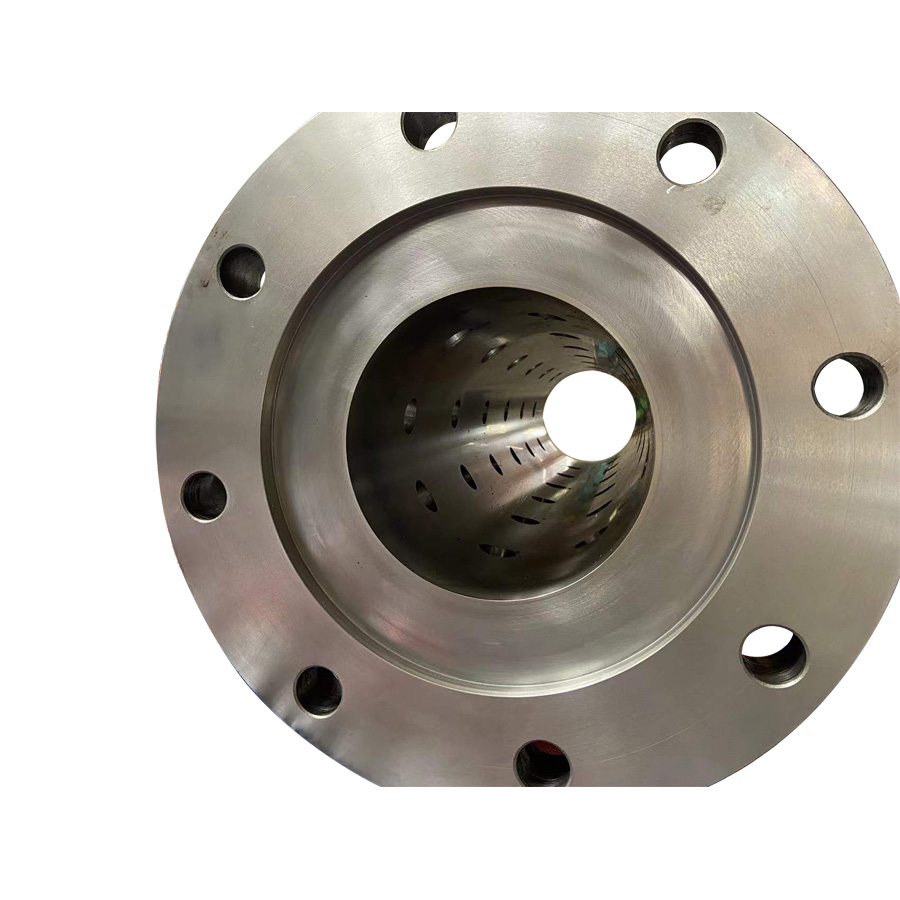
Voor een vervangingsaanvraag raden wij u aan het originele voedingsconcept en de bijpassende interfaces te identificeren voordat u een ander staal of een andere oppervlaktebehandeling aanvraagt. Een foto helpt bij het beschrijven van het onderdeel, en een productnaam helpt bij het doorsturen van het onderzoek. Geen van beide vervangt een gedimensioneerde definitie van de schroef en de bijbehorende cilinder.
Ons advies is om de ontwerptekening en de staat van de oude onderdelen apart te registreren. De tekening definieert de beoogde vervanging. Metingen en foto's laten zien wat er met de oude set is gebeurd. Als deze gegevens het niet eens zijn, identificeer dan de locatie en de tekeningrevisie in plaats van de fabriek te vragen een onverklaarde afmeting te reproduceren.
EJS'sproductinformatie over rubberen schroef-en-vat-productenbeschrijft maatwerk op klanttekeningen en het verstrekken van keuringsrapporten en materiaalcertificaten. Spreek voor de specifieke bestelling af welke afmetingen en materiaaleisen deze administratie moet aantonen.
Bereid het onderzoek in deze volgorde voor:
- Identificeer de machine en de daadwerkelijke opstelling voor warme of koude invoer. Vermeld de originele onderdeelnummers en beschikbare tekeningrevisies.
- Schroef- en cilindertekeningen samen aanleveren. Definieer de werklengte afzonderlijk van de totale lengte en toon de aandrijf-, montage-, toevoer- en afvoeraansluitingen.
- Voeg indien van toepassing de pinopstelling en details over de temperatuurregeling toe. Markeer onbekende kenmerken in plaats van hun afmetingen te raden.
- Beschrijf de samenstelling, voervorm, vulstofinformatie en verwerkingslimieten. Geef aan of de formulering is veranderd sinds de keuze voor de originele onderdelen.
- Voeg het staatsrecord van het oude onderdeel toe. Label meetposities en onderscheid versleten meetwaarden van nominale ontwerpwaarden.
- Definieer de doelstelling en acceptatiebasis: herhaalde vervanging of herontwerp, vereiste maatinspectie, materiaaldocumentatie en een proef beoordeeld onder afgesproken voorwaarden.
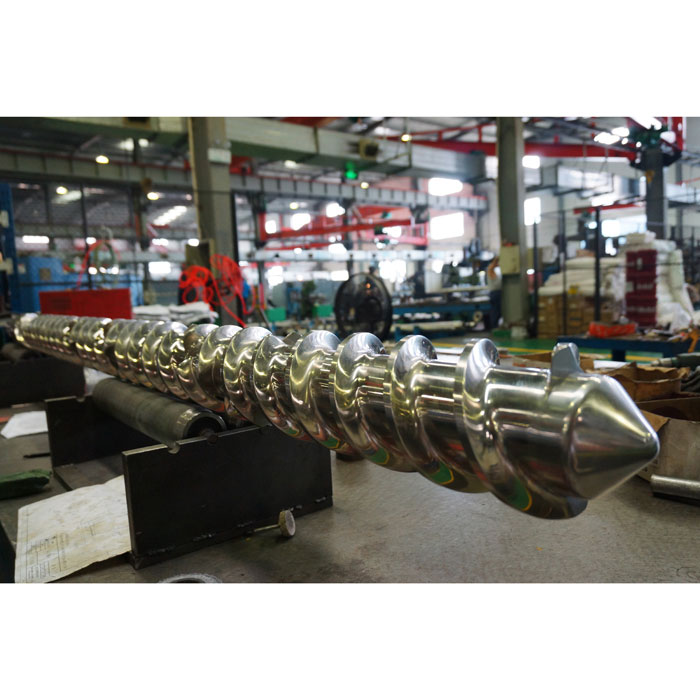
Stuur dat pakket met uw aanvraag voor eenEJS rubberen schroef en cilinder met koude toevoerofhot-feed montage. Het geeft de fabrikant een gedefinieerd onderdeel en een bedieningstaak om te beoordelen, in plaats van een verzoek om te kiezen uit twee generieke labels.
8. Veelgestelde vragen
Betekent koude voeding dat het rubber koud blijft tijdens extrusie?
Nee. Het beschrijft de voorraad die de machine binnenkomt. De schroef werkt en verwarmt de compound, terwijl temperatuurcontroleapparatuur de warmteoverdracht regelt. Registreer de inlaatconditie, controllerinstellingen en gemeten verbindingstemperatuur afzonderlijk. De goedgekeurde verwerkingslimieten van het middel zijn nog steeds van toepassing.
Heeft elke rubberen schroef met koude toevoer een pencilinder nodig?
Nee. Er bestaan beide gladde en pin-type rubber-extrusieconfiguraties. Identificeer het geïnstalleerde ontwerp voordat u bestelt. Als er pennen aanwezig zijn, moeten hun posities en geïnstalleerde geometrie overeenkomen met de overeenkomstige schroefkenmerken; een generieke beschrijving van koudevoer is niet voldoende om die overeenstemming vast te stellen.
Is een langere L/D-verhouding altijd beter voor rubberverwerking?
Nee. L/D beschrijft de lengte in verhouding tot de diameter, niet de algehele geschiktheid. Ook de vereiste taak, het kanaalprofiel, de temperatuurregeling en de machine-interfaces zijn van belang. De verschillende L/D-vermeldingen op de hot-feed- en cold-feed-pagina's van EJS beschrijven deze productopties, en niet een instructie om een bestaande schroef te verlengen.
Kan een koudvoerschroef een warmvoerschroef met dezelfde diameter vervangen?
Alleen een gelijke diameter is onvoldoende. Controleer de volledige schroef-en-vat-definitie, aandrijf- en montage-interfaces, voedingsopstelling en temperatuurregelingsaansluitingen. Elke voorgestelde wijziging van het voerconcept vereist een technische beoordeling van het getroffen systeem voordat een vervanging of conversie kan worden goedgekeurd.
Wat moet een vervangingsaanvraag omvatten als de originele tekening ontbreekt?
Stuur de machine-identificatie, onderdeelmarkeringen, gelabelde foto's, toegankelijke afmetingen, voedings- en koelingsgegevens en de samenstellingsinformatie. Scheid bevestigde metingen van onbekende kenmerken en versleten oppervlakken. De fabrikant kan dan bepalen welke aanvullende definitie nodig is; het monster mag niet automatisch de nominale tekening van het nieuwe onderdeel worden.