Een extruderschroefcilinder gaat mee zolang de staat ervan ervoor zorgt dat de lijn binnen een acceptabel procesvenster aan de vereiste output en productkwaliteit voldoet. Hars, vulstoffen, vervuiling, geometrie en bedrijfsbelasting veranderen die levensduur, dus aan een kalenderleeftijdsschatting zijn deze voorwaarden verbonden. Voor een lijn die al in productie is, meet u de schroef en cilinder op herhaalbare locaties, berekent u de recente slijtagesnelheid en gebruikt u deze met productietrends om de volgende inspectie en vervanging te plannen.
DoorEJS-industrie
- Houd bedrijfsuren en formuleringswijzigingen bij, niet alleen de installatiedatum.
- Meet beide onderdelen: slijtage van de schroefvlucht en de slijtage van de cilinderboring vergroten dezelfde speling.
- Vergelijk output per rpm, smelttemperatuur en kwaliteit met een stabiele referentierun.
- Maak een prognose tot een machinespecifieke planningslimiet en geef vervolgens tijd voor aanschaf en installatie.
- Beoordeel de voorspelling opnieuw na een materiaalwissel, versnelde slijtage of onverwachte schade.
1. Wat betekent de levensduur van uw extrusielijn?
Een schroef kan nog steeds ronddraaien nadat deze niet meer bruikbaar is voor een bepaald product. Een lijn die een veeleisende film of profiel maakt, kan zijn aanvaardbare procesvenster verliezen voordat de hardware een structurele limiet bereikt. Omgekeerd kan het vervangen van een geluidsset alleen omdat deze een jubileum heeft bereikt, bruikbare capaciteit verspillen.
Verdeel de beslissing in drie vragen. Blijft de hardware binnen de goedgekeurde afmetingen en conditielimieten? Kan het proces een acceptabel product opleveren tegen de vereiste snelheid? Kost voortgezette exploitatie meer dan een geplande interventie? De eerste betreft de onderdelen, de tweede betreft het product en de derde betreft de productieplanning. Een schatting van de levensduur is onvolledig, tenzij daarin wordt vermeld welk eindpunt wordt voorspeld.
Noteer de plicht achter het nummer
Houd de installatiedatum bij, maar registreer ook de uren onder productie, verwerkt materiaal en de formuleringsgeschiedenis. Inactieve tijd is niet hetzelfde als verwerkingstijd. De verwerkte tonnen bieden context, maar kunnen verschillende samenstellingen of machineconfiguraties niet direct vergelijkbaar maken.
| Dossier | Waarom het thuishoort in een levensanalyse |
|---|---|
| Schroef-en-vat-identiteiten | Voorkom vermenging van geschiedenissen na het wisselen of opnieuw opbouwen |
| Bedrijfsuren | Definieer het interval tussen inspecties |
| Hars, vulmiddeltype en belasting | Verklaar veranderingen in de slijtageomgeving |
| Bron en aandeel maalgoed | Identificeer veranderingen in vervuiling en voerconsistentie |
| Vermogen, toerental en werkelijke smelttemperatuur | Toon de belasting en prestaties die aan de record zijn gekoppeld |
| Metingen in nieuwe staat en goedgekeurde limieten | Bepaal wat er is veranderd en welke actie nodig is |
De ervaring van een leverancier met een nauw op elkaar afgestemde taak kan helpen bij het opstellen van een eerste inspectieplan. Vraag naar de formulering, componentconstructie, uren en acceptatiecriterium achter die ervaring. Zodra uw eigen metingen beschikbaar zijn, kunt u deze gebruiken om het plan te verfijnen in plaats van het vervangingsinterval van een andere plant als een vaste regel te beschouwen.
2. Welke omstandigheden veranderen de slijtagesnelheid?
De polymeernaam alleen beschrijft de taak niet. Natuurlijke PP en PP-houdende minerale vulstof zijn verschillende slijtagebelastingen. Naast de hars zijn ook het vulmiddeltype, de belading, de deeltjeskarakteristieken en de vervuiling van belang. Een materiaalwijziging moet daarom in het onderhoudsboekje voorkomen, zelfs als het machinemodel en de schroefsnelheid ongewijzigd blijven.
Die van Jeff Kuhmananalyse van de levensduur van schroeven en cilindersonderscheidt schurende slijtage, corrosieve aantasting en metaal-op-metaal lijmslijtage. Er wordt ook ingegaan op het vastlopen van vaste stoffen wanneer de smeltsectie het aangeleverde materiaal niet aankan. Deze mechanismen vereisen verschillende corrigerende maatregelen. Een harder oppervlak alleen zal een mismatch in de geometrie of een probleem met de uitlijning van de machine niet corrigeren.
Specificeer het werkoppervlak, niet alleen het basisstaal
EJS gebruikt PTA-hardfacing voor bimetaalschroeven en centrifugaalgieten voor bimetaalcilindervoeringen. DeEJS bimetaal productspecificatiesonderscheid de volgende diktes van afgewerkte legering:
| Onderdeel | Vermelde werkende legeringen | Vermelde legeringsdikte |
|---|---|---|
| Harde bekleding van schroeven | Ni60, Colmonoy 56, Colmonoy 83 | 1,0 tot 1,5 mm |
| Vatvoering | EJS01 | 2,0 tot 3,0 mm |
| Vatvoering | EJS02, EJS03, EJS04 | 1,5 tot 2,0 mm |
Dit zijn constructiespecificaties, niet toegestane slijtage of gegarandeerde draaiuren. De leiding kan aanvaardbare pompprestaties verliezen, terwijl er aanzienlijk beschermend materiaal achterblijft. Het delen van de laagdikte door een veronderstelde slijtagesnelheid levert geen bruikbare levensduur op.

Stem de reactie af op de schade
Voortdurend verlies van vluchtmateriaal vraagt om een andere beoordeling dan geïsoleerde scoring, putjes of een beschadigde afzetting. Leg vast waar de schade ontstaat en welke formulering er liep voordat deze verscheen. Neem bij lange lopen de uitlijning en de staat van de ondersteuning mee in het onderzoek, in plaats van aan te nemen dat ongelijkmatige slijtage bewijst dat de legering verkeerd was.
Gebruik demateriaalgeleider voor schroeven en vatenvoor materiaalkeuze en degenitreerde versus bimetaal vergelijkingvoor bouwkeuzes. Houd de levensduurbeoordeling gericht op wat de geïnstalleerde onderdelen doen.
3. Slijtageproblemen met extruderschroeven: wat verandert er voordat het kapot gaat?
De lijn kan zijn gebruikelijke output behouden, terwijl de operator ter compensatie geleidelijk de schroefsnelheid verhoogt. Alleen al het kijken naar kg/u kan die verandering missen. Mark Spalding en Timothy Womer definiëren de specifieke snelheid als de output gedeeld door de schroefsnelheidSlijtageanalyse van enkele schroeven, en leg uit hoe snelheidscompensatie gepaard kan gaan met een hogere afvoertemperatuur.
Vergelijk een herhaalbare productieconditie
Registreer specifieke uitvoer als(kg/u) / tpm. Een achteruitgang verdient onderzoek wanneer de formulering, de voedingswijze en de stroomafwaartse omstandigheden vergelijkbaar zijn. Het is op zichzelf geen slijtagemeting. Een verandering in de viscositeit van de hars, de toevoer of de zeefconditie kan de prestaties veranderen zonder een overeenkomstig verlies aan metaal.
| Observatie van de productie | Controleer dit voordat u het aan slijtage toeschrijft |
|---|---|
| Meer toerental nodig voor de vorige output | Formulering, voerconsistentie, drukvraag en eerdere instellingen |
| Hogere werkelijke smelttemperatuur | Betrouwbaarheid van sensoren, werking van verwarming/koeling en snelheidsveranderingen |
| Instabiliteit van de druk | Voeding, zeefconditie, matrijsbeperking en temperatuurregeling |
| Zwarte stippen, gels of niet gesmolten | Afzettingen, verblijfsomstandigheden, materiaalveranderingen en smeltprestaties |
| Hogere energie per eenheid goed product | Output, schroot, meetgrens en operationele aanpassingen |
Gebruik een referentierun met stabiele productie en acceptabele kwaliteit. Bespaar output, toerental, werkelijke smelttemperatuur, kopdruk en uitvalpercentage. Als u energie registreert, definieer dan of deze de extruder of de hele lijn bedekt, en laat die grens ongewijzigd. Het combineren van totale lijnenergie met alleen extrudermetingen levert een misleidende trend op.
Houd naast de meetwaarden een korte aanpassingsgeschiedenis bij. Een trend die alleen op basis van de uiteindelijke instellingen is samengesteld, kan niet aantonen hoe vaak de operator heeft moeten ingrijpen. Kuhman beschrijft hoe incrementele procescompensatie achteruitgang kan verbergen totdat de productiviteit of kwaliteit onaanvaardbaar wordt. Dat is een reden om vroeg onderzoek te doen, geen bewijs dat elke moeilijke run nieuwe onderdelen nodig heeft.
Aanhoudende veranderingen na basisprocescontroles rechtvaardigen een geplande maatinspectie. Slijpen, vermoedelijk metaalcontact of metaalfragmenten vereisen onmiddellijke actie volgens de veiligheidsprocedure van de machine; wacht niet op een geschikte inspectiedatum of een berekende levensduurlimiet.
4. Meting van de slijtage van de loop: controleer beide onderdelen op overeenkomende locaties
Meet de buitendiameter van de vlucht, of OD, en de binnendiameter van de loop, of ID, op overeenkomstige axiale stations. Het vergelijken van de kleinste schroefwaarde met een niet-gerelateerde cilinderwaarde beschrijft niet de pasvorm op beide locaties. Geef elk station een afstand tot een gedefinieerd referentiepunt, zodat een latere technicus dit kan terugvinden.
Reiloy's gids voor preventief onderhoudbeschrijft gereinigde, gekoelde metingen met behulp van een cilinderboringmeter en geschikte buitendiameter-meetapparatuur, met afzonderlijke inspectierapporten. Kies gekalibreerde apparatuur en een methode die geschikt is voor de geometrie van het onderdeel. Registreer de inspectietemperatuur, hoekoriëntatie en herhaalbaarheid met de afmetingen.
Houd de radiale en diametrale speling gescheiden
Op een overeenkomstig station, voor de berekening van de cirkelvormige envelop:
- Diametrale speling = cilinder-ID minus schroefvlucht-OD.
- Radiale speling = diametrale speling gedeeld door 2.
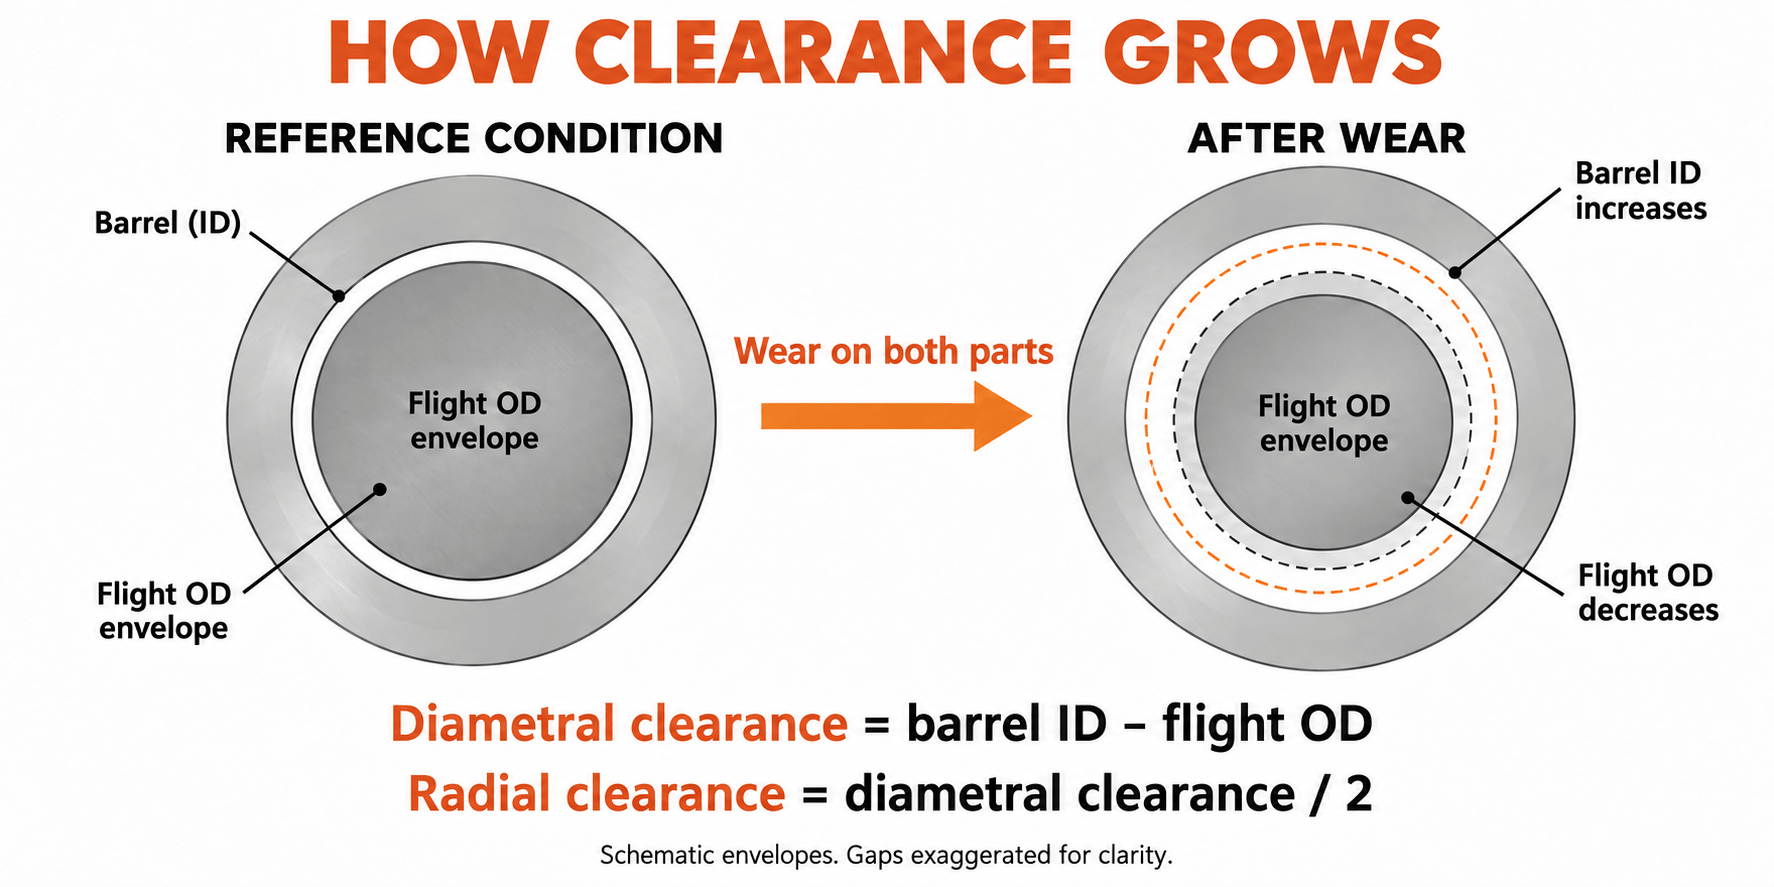
Houd u in elk rapport aan de eenheids- en goedkeuringsconventie. Een OD-reductie van 0,10 mm vertegenwoordigt een radiaal vliegverlies van 0,05 mm. Door deze hoeveelheden te verwarren, verandert de geïnterpreteerde slijtage met een factor twee.
Wat we hebben gemeten bij een 90 mm vervangingsproject
Bij een EJS-vervangingsproject voor een nominaal 90 mm enkelschroefsextruder die PP verwerkt met 30 gew.% calciumcarbonaat, was het initiële verzoek van de klant een hogere hardheid. We hebben de volledige formulering, originele tekening en afmetingen van oude onderdelen beoordeeld voordat we de vervanging specificeerden. We hebben ook de schroef- en tonmeetstations langs de as op elkaar afgestemd.
Op één meetsectiestation was de oude vlucht-OD 89,65 mm en de loop-ID 90,25 mm. Het diametrale verschil bedroeg 0,60 mm, wat een koude radiale speling opleverde van 0,30 mm. Als je alleen al naar de schroef keek, zou de helft van de pasvormvraag onbeantwoord zijn gebleven: de cilinderboring maakte ook deel uit van de gemeten toestand.
De vervangingsspecificatie gebruikte een 38CrMoAlA-schroef met Colmonoy 83-vluchthardface en een 42CrMo-cilinderlichaam met EJS04-voering. Op dat corresponderende station was de nieuwe vlucht-OD 89,95 mm en de cilinder-ID 90,15 mm. Hun verschil was 0,20 mm, wat de koude radiale speling van 0,10 mm opleverde die op de tekening is gespecificeerd.
| Meetsectiemeting | Oude onderdelen | Vervangende onderdelen |
|---|---|---|
| Vlucht buitendiameter | 89,65 mm | 89,95 mm |
| Vat-ID | 90,25 mm | 90,15 mm |
| Diametrale speling | 0,60 mm | 0,20 mm |
| Koude radiale speling | 0,30 mm | 0,10 mm |
We hebben op dat station de gespecificeerde pasvorm hersteld, een vermindering van de radiale speling van 0,20 mm. Andere stations en machine-interfaces vereisen hun eigen controles. De tekening scheidde schroef- en cilindermaterialen, beschermde gebieden en inspectie-eisen, dus het vervangingsbesluit had zowel betrekking op de geometrie als op de hardheid. Dit is de meetdiscipline die een nuttige levensevaluatie nodig heeft voordat herhaalde metingen in een trend kunnen worden omgezet.
Houd rekening met niet-uniforme slijtage
Meet meerdere hoeken bij elke loopdoorsnede en bewaar de individuele metingen, inclusief de ovaliteit. Een berekende cirkelvormige speling beschrijft niet volledig eenzijdige schade, slingering of een vervormde boring. Voor dubbele schroeven moet de inspectie ook rekening houden met de dubbele boring en in elkaar grijpende geometrie van de OEM; een enkele formule met ronde boring kan die beoordeling niet vervangen.
Volg de isolatie-, drukontlastings-, hanterings- en verwijderingsprocedures van de machinefabrikant. Laat gekwalificeerd personeel de onderdelen ondersteunen en inspecteren. Een slijtagerapport mag niet afhankelijk zijn van schadelijk schoonmaken, geïmproviseerde toegang of niet-ondersteund tillen.
5. Bereken de slijtagesnelheid bij herhaalde inspecties
Eén inspectie stelt de huidige afmetingen vast. Twee vergelijkbare inspecties stellen een intervaltarief vast. Uit verdere inspecties blijkt of dat tarief aan het veranderen is. Gebruik de uren die door hetzelfde onderdeel tussen inspecties zijn verzameld, niet de totale leeftijd van de machine of een combinatie van verschillende reserveonderdelen.
Bereken voor elk station de radiale spelingsgroei in mm per 1.000 bedrijfsuren:
Tarief = (huidige radiale speling - vorige radiale speling) / uur tussen inspecties × 1.000
Dit is een gecombineerd opruimings-groeipercentage. Om te zien welk onderdeel bijdraagt, berekent u het radiale verlies van de schroef als(vorige OD - huidige OD) / 2en de radiale groei van het vat als(huidige ID - vorige ID) / 2. Wanneer de locatie, oriëntatie en inspectievoorwaarden overeenkomen, resulteren deze twee veranderingen in een toename van de vrije ruimte.
Lees het recente interval afzonderlijk
Beschouw een verondersteld inspectielogboek voor een enkel station met ronde enveloppen. Deze afmetingen verklaren de berekening; ze zijn geen EJS-levensduurresultaat of acceptatiespecificatie.
| Uren sinds installatie | Vlucht buitendiameter | Vat-ID | Radiale speling | Beoordeel sinds vorige lezing |
|---|---|---|---|---|
| 0 uur | 99,95 mm | 100,15 mm | 0,10 mm | Basislijn |
| 2.000 uur | 99,90 mm | 100,18 mm | 0,14 mm | 0,02 mm/1.000 uur |
| 4.000 uur | 99,82 mm | 100,22 mm | 0,20 mm | 0,03 mm/1.000 uur |
Over de volledige 4.000 uur is het gemiddelde 0,025 mm/1.000 uur. Het laatste interval is sneller, namelijk 0,03 mm/1.000 uur. Alleen het gemiddelde over de hele levensduur gebruiken zou die verandering verhullen. Onderzoek de reden en gebruik een passend conservatief recent tarief voor de planning.
Het laatste interval wordt ook verdeeld in 0,04 mm radiaal verlies van de schroef en 0,02 mm radiale groei van de cilinder. Samen verklaren ze de toename van de speling met 0,06 mm. Dit geeft het onderhoudsteam een nuttiger vraag dan welk onderdeel gewoonlijk het eerst verslijt: welk onderdeel draagt bij aan deze lijn?
Verwerp een valse trend voordat u een voorspelling doet
Een kleine schijnbare vermindering van de speling betekent niet dat versleten metaal is teruggekeerd. Controleer de meetpositie, temperatuur, reinheid, instrumentinstelling en herhaalbaarheid door de operator. Als de verandering binnen de onzekerheid van de methode valt, rapporteer deze dan als onopgelost in plaats van een oneindige of negatieve resterende levensduur te berekenen.
Houd de trend van elk station gescheiden. Een laag gemiddelde over de gehele lengte kan een beschadigde menger, overgangs- of loslocatie verbergen. Registreer scheuren, putcorrosie en afzettingsverlies naast de afmetingen; Deze omstandigheden vereisen mogelijk actie, ook al lijkt de berekening van de opruimingsgroei bescheiden.
6. Zet het slijtagepercentage om in een vervangingsplan
Een slijtagepercentage voorspelt alleen de tijd tot een bepaalde toestand als de bedrijfsomstandigheden redelijk vergelijkbaar blijven. Spreek eerst een planningslimiet af, waarbij u gebruikmaakt van de toepasselijke servicelimieten van de OEM, de staat van het onderdeel en de procesprestaties die de lijn moet leveren. Een tolerantie voor nieuwe onderdelen definieert de nieuwe pasvorm; het definieert niet automatisch de maximale serviceruimte.
Schat uren tot aan de planningslimiet
Wanneer de snelheid wordt uitgedrukt in mm/1.000 uur:
Geschatte resterende uren = (planning radiale speling - huidige radiale speling) / recent tarief × 1.000
Ga verder met het veronderstelde logboek hierboven. Stel dat het technische team voor deze berekening een radiale speling van 0,30 mm als eindpunt voor de planning heeft gekozen. De huidige waarde is 0,20 mm, waarbij er tot dat eindpunt 0,10 mm overblijft. Bij 0,03 mm/1.000 uur bedraagt de schatting ongeveer 3.300 bedrijfsuren. De waarde van 0,30 mm is voor dit voorbeeld een aanname en geen algemene vervangingsdrempel.
Als de recente snelheid verdubbelt tot 0,06 mm/1.000 uur, levert dezelfde vergoeding ongeveer 1.700 uur op. De resterende materiële vergoeding is niet gewijzigd; de verwachte tijd om het te gebruiken. Geen van beide resultaten beschermt tegen een barst, plotselinge contactschade of een onaanvaardbare productkwaliteit die eerder optreedt.
Reset de berekening wanneer het recht verandert
Extrapoleer een plaat met schone hars niet door over te schakelen naar gevuld materiaal. Markeer de verandering en stel een nieuwe intervaltrend vast. Beschouw een nieuwe bron van recyclaat, een hogere vulstofbelasting, een andere drukvraag of aanhoudende bedrijfsaanpassingen als reden om de prognose te herzien.
Als er geen metingen van de nieuwe toestand bestaan, kan een toepasselijke gecontroleerde tekening helpen bij het beoordelen van de huidige afmetingen. Het kan niet bewijzen hoeveel slijtage er in een onbekende periode heeft plaatsgevonden. Maak de huidige inspectie een referentie voor volgende vergelijkbare inspecties; bedenk geen historische snelheid alleen op basis van de nominale diameter.
Werk achteruit vanaf de shutdown
- Identificeer het station of de toestand die de interventie regelt, inclusief eventuele eerdere kwaliteits- of veiligheidsbeperkingen.
- Converteer geschatte bedrijfsuren naar kalendertijd met behulp van het geplande productieschema, inclusief stilstanden.
- Bevestig de tekening, formulering en of een reparatie of een nieuw onderdeel vereist is.
- Ontvang actuele productie-, inspectie- en transporttijden voor de daadwerkelijke bestelling.
- Reserveer installatiecapaciteit en zorg voor een buffer voor prognoseonzekerheid en leveringsrisico.
Selecteer de volgende inspectie vóór de verwachte interventie, waarbij het interval gebaseerd is op slijtagetrend en productiekriticiteit. Een snel veranderende trend vraagt om een eerdere herbeoordeling. De prognose is een input voor de onderhoudsplanning en geen toestemming om waarschuwingssignalen te doorlopen.
7. Vervang de schroef, de cilinder of beide?
Evalueer de pasvorm als paar, maar ga er niet vanuit dat beide onderdelen samen moeten worden gekocht. Voor een vervangende schroef kan een geluidston geschikt zijn. Een versleten cilinder kan vanaf de eerste keer teveel speling rond een nieuwe schroef achterlaten. Voor de beslissing zijn de gemeten boorkaart, de voorgestelde schroefafmetingen en de staat van het behouden onderdeel nodig.
| Beslissing | Er is bewijs nodig voordat u verder gaat |
|---|---|
| Ga door en monitor | Goedgekeurde afmetingen en staat, acceptabel product, stabiel proces en een geplande herbeoordeling |
| Alleen de schroef opnieuw opbouwen of vervangen | Repareerbare of vervangbare schroefgeometrie, een geschikte cilinder en een geverifieerde resulterende pasvorm |
| Repareer of vervang alleen de loop | Een geschikte vastgehouden schroef, een technisch goedgekeurde cilinderoplossing en gecontroleerde uitlijning |
| Behandel beide delen | Beide bevinden zich buiten de aanvaardbare staat, of hun gecombineerde geometrie kan niet voldoen aan de vereiste pasvorm |
Controleer wat herbouw zou herstellen
Voordat u een reparatievoorstel accepteert, moet u de herstelde afmetingen, de werkende legering, het beschermde gebied en de inspectievereisten identificeren. Beoordeel de kern, rechtheid, scheuren en eerdere reparaties. Ga er niet van uit dat een nieuwe toepassing van hardfacing de hele schroef nieuw maakt.
Op dezelfde manier kan het vergroten van een cilinderboring door machinale bewerking op zichzelf de oorspronkelijke speling niet herstellen. Elke verandering vereist een compatibele schroefgeometrie en een haalbaar vatreparatieontwerp. Bevestig de reparatiemogelijkheid en geschiktheid voor het afzonderlijke onderdeel voordat u er de voorkeur aan geeft.
Vergelijk nuttige productie, niet alleen de factuurprijs
Maak een schatting van de kosten om door te gaan tot de voorgestelde sluiting: verloren verkoopbare productie, extra schroot, extra energie en eventuele verstoringen van de planning. Voorkom dat u hetzelfde verlies tweemaal meetelt, zoals zowel de verloren productwaarde als de volledige verkoopopbrengst. Gebruik de eigen kostenbasis van de fabriek en actuele offertes voor reparatie of vervanging.
Een reparatie kan aantrekkelijk zijn als de kern en geometrie geschikt zijn en de herstelde specificatie aan de eisen voldoet. Nieuwe productie kan de voorkeur verdienen na structurele schade, een wijziging in de formulering of een ongeschikt origineel ontwerp. Leg vast waarom de gekozen route het probleem zou moeten oplossen, in plaats van simpelweg de vorige aankoop te herhalen. DeEJS-kopersgidsbevat de tekening- en inspectie-informatie die moet worden opgenomen in een vervangingsspecificatie.
8. Verleng de levensduur zonder het probleem te verbergen
Stem elke preventieve actie af op het waargenomen risico. Metaalverontreiniging vereist controle voordat deze de schroef bereikt, met behulp van de juiste scheidings- en materiaalbehandelingspraktijken. Een stroomafwaarts smeltscherm heeft een andere positie en functie; het kan niet voorkomen dat verontreinigingen eerst door stroomopwaartse schroefsecties gaan.
Controleer bij gewijzigde formuleringen de werklegeringen en de smeltgeometrie voordat u de productievraag verhoogt. Bij hardnekkige eenzijdige groeven dient u de uitlijning, de loopsteunen en de toestand van de schroeven te onderzoeken. Controleer bij terugkerende afzettingen de verwerkingsomstandigheden van het materiaal en de reinigingsprocedure van de machine, in plaats van elke donkere vlek als maatslijtage te beschouwen.
Volg de instructies voor het opwarmen en weken van de OEM vóór het draaien. Gebruik reinigingsmethoden die compatibel zijn met de metallurgie van de componenten. Als verwarmings- of koelingsfouten de werking hebben beïnvloed, corrigeer deze dan voordat u beoordeelt of het vervangende materiaal geschikt is. Deze acties hebben betrekking op de werkomgeving; ze rechtvaardigen geen verlenging van een inspectie-interval wanneer uit de metingen blijkt dat de slijtage toeneemt.
Maak de meethistorie bruikbaar
Geef elke schroef en cilinder een aparte identiteit. Houd de basisafmetingen, de reparatiegeschiedenis en de werkende legering bij die identiteit wanneer onderdelen tussen machines worden verplaatst. Na reparatie of vervanging start u een nieuwe maatreferentie en bewaart u het vorige record ter vergelijking. Bewaar foto's met de naam en oriëntatie van het station, zodat u bij een latere inspectie hetzelfde kenmerk kunt lokaliseren.
EJS levert materiaalcertificaten en keuringsrapporten voor haar schroeftonnen, zoals beschreven op debimetaal productpagina. Bewaar het dimensionale inspectierapport bij het installatiedossier; het is nuttiger voor toekomstige slijtagebeslissingen dan alleen een productbeschrijving.
Voor een beoordeling stuurt u het machinemodel, gecontroleerde tekening, hars- en vulstofinformatie, uren op de geïnstalleerde onderdelen, bijbehorende ID/OD-waarden, inspectievoorwaarden, schadefoto's en productiesymptomen mee. Geef aan wat de lijn moet bereiken. ContactEJS-industriebijsales@ejsscrewbarrel.commet dat maatpakket, zodat de discussie kan beginnen met de daadwerkelijke pasvorm en plicht.
Bereid een meetaanvraag voor
Beschrijf de geïnstalleerde onderdelen en de afmetingen die u heeft. Met de knop wordt een e-mailconcept naar EJS geopend; U kunt tekeningen en foto's bijvoegen voordat u deze verzendt.
9. Veelgestelde vragen
Hoe lang gaat een extruderschroefvat mee?
De levensduur is afhankelijk van de formulering, constructie, geometrie, belasting en de vereiste prestaties van de lijn. Om de resterende levensduur in te schatten, herhaalt u de overeenkomstige schroef- en cilindermetingen, berekent u de recente slijtagesnelheid en projecteert u deze op een goedgekeurde planningslimiet terwijl u de productietrends controleert.
Gaat een bimetaalschroefton altijd langer mee?
Een op de juiste manier geselecteerde bimetaallegering kan schurende of corrosieve eigenschappen aan. De constructienaam alleen zorgt niet voor een langere levensduur. Legeringscompatibiliteit, geometrie, uitlijning en bedrijfsomstandigheden zijn nog steeds van belang; laagdikte is geen levensduurvermenigvuldiger.
Slijt de schroef of cilinder eerst?
Beiden kunnen de vervangingsbeslissing bepalen. Meet de vlucht-OD en de loop-ID op overeenkomende stations en scheid vervolgens het radiale verlies van de schroef van de radiale groei van de loop. Gebruik niet de levensduurverhouding tussen schroef en vat van een andere machine zonder vergelijkbaar constructie- en bedieningsbewijs.
Bij welke speling moeten een schroef en cilinder worden vervangen?
Gebruik de toepasselijke OEM-servicelimieten en een door de techniek goedgekeurde beslissing op basis van de staat van de componenten, de productkwaliteit en de productieprestaties. Geef aan of de grens radiaal of diametraal is. Een enkele millimeterwaarde of een veelvoud van de speling past niet bij elke diameter en toepassing.
Kan ik de resterende levensduur schatten zonder een basislijn voor nieuwe aandoeningen?
U kunt de huidige staat controleren aan de hand van toepasselijke tekeningen en servicelimieten. Om een gemeten slijtagesnelheid te berekenen, gebruikt u de huidige inspectie als referentie en herhaalt u deze na een bekend bedrijfsinterval onder vergelijkbare omstandigheden. Een onbekende oorspronkelijke toestand kan geen betrouwbare historische koers vaststellen.
Moeten de schroef en de cilinder samen worden vervangen?
Nee. Beide moeten worden beoordeeld, maar het vervangen van één exemplaar kan passend zijn als het behouden onderdeel geschikt is en de resulterende aangepaste speling voldoet aan de goedgekeurde eis. Als beide beschadigd zijn of als de pasvorm onaanvaardbaar blijft, behandel dan beide.